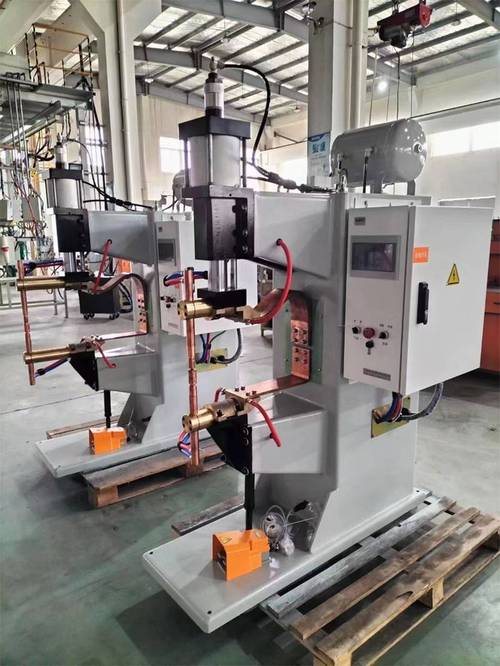
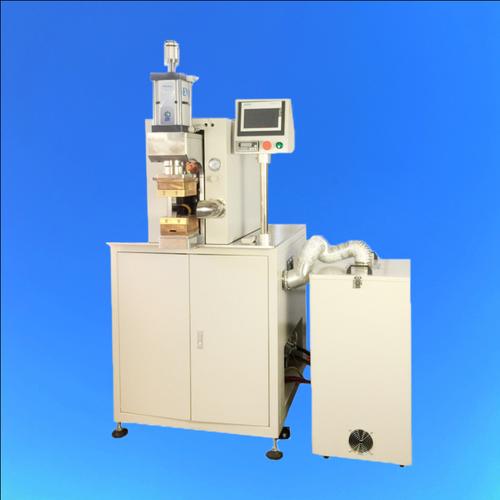
中频逆变式点焊机焊接高强度钢的方法
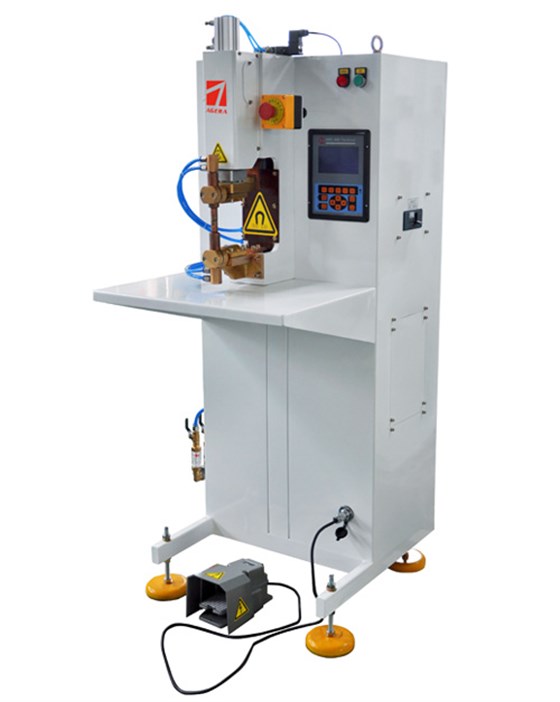
随着汽车轻量化和安全性能要求的提高,高强度钢(如双相钢、马氏体钢、硼钢等)在车身制造中的应用越来越广泛。高强度钢的电阻点焊面临诸多挑战,如焊接窗口窄、易产生淬硬组织、飞溅倾向大、电极磨损快等。中频逆变式点焊机因其电流输出稳定、控制精度高、热效率好,成为焊接高强度钢的理想设备。下面介绍具体焊接方法。
一、焊接前准备
- 材料表面处理:高强度钢表面常有锌层或氧化膜,焊接前需用酒精或丙酮擦拭去除油污,必要时采用机械打磨去除氧化层,保证接触电阻均匀。
- 电极选择与修整:推荐使用铬锆铜或氧化铝弥散强化铜电极。电极端部宜采用球面或锥面,定期修磨,保持端面直径在规定范围内(通常为6-8mm)。
- 工件装配:搭接接头应贴合紧密,间隙不超过0.5mm。对于多层板或厚度差异大的组合,应合理设计装配顺序,避免分流。
二、焊接参数设置
中频逆变式点焊机可独立调节焊接电流、通电时间、电极压力及脉冲方式。针对高强度钢,建议采用以下策略:
- 电流与时间:高强度钢电阻率较高,焊接电流一般比低碳钢低10%-20%。采用短时间、大电流的硬规范可减少热影响区软化。典型参数:焊接电流8-14kA,通电时间80-200ms。
- 电极压力:适当提高电极压力(比低碳钢高20%-30%),以压实接触面、降低接触电阻、抑制飞溅。通常设定为3-6kN。
- 多脉冲焊接:采用预热脉冲+焊接脉冲+回火脉冲的组合。预热脉冲可改善接触,回火脉冲能降低冷却速度,减少马氏体转变引起的脆性。例如:预热电流6kA/40ms,焊接电流12kA/120ms,回火电流8kA/80ms。
- 电流缓升/缓降:利用中频焊机的斜率控制功能,使电流平缓上升和下降,避免初始飞溅和末端冷缩孔。
三、焊接过程控制
- 实时监测与反馈:中频焊机具备动态电阻或电流反馈功能,可实时调整输出,确保每个焊点质量一致。建议开启自适应控制。
- 电极冷却:加强电极内部水冷,流量不低于6L/min,防止电极过热软化。对于镀锌高强度钢,可适当提高冷却强度。
- 焊接顺序:从工件中部向四周对称施焊,避免应力集中。对于封闭焊缝,必要时采用分流补偿。
四、焊后处理与检验
- 焊后回火:对淬硬倾向大的高强度钢,可在焊后立即进行回火处理(利用焊机回火脉冲或单独回火电源),降低接头硬度,提高塑性。
- 外观检查:观察焊点表面有无飞溅、粘痕、烧伤。异常焊点应标记并修复。
- 破坏性检验:定期进行撕裂、剪切和宏观金相检验。合格焊点应呈纽扣状断裂,熔核直径符合要求(通常为4√t,t为板厚)。
- 无损检测:对于重要结构件,可采用超声波或红外热成像检测焊点质量。
五、常见问题与对策
- 飞溅:降低初始电流,增加电极压力,检查表面清洁度。
- 虚焊:提高电流或延长时间,检查电极对中与磨损。
- 裂纹:降低冷却速度,增加回火脉冲,或对材料预热。
- 电极寿命短:选用高质量电极,加强冷却,定期修磨。
六、
中频逆变式点焊机焊接高强度钢的关键在于精确控制电流、时间和压力,并采用多脉冲及回火工艺。通过合理的参数优化和过程监控,可以获得熔核尺寸稳定、无缺陷的优质焊点。实际生产中应根据具体钢种和板厚组合,通过焊接试验确定最佳参数,并严格执行工艺规范,确保车身连接强度与安全。
如若转载,请注明出处:http://www.lingwelding.com/product/39.html
更新时间:2026-09-13 15:31:36